高精度制冷加热设备生产厂家
-80℃~400℃
制冷加热设备●
非标定制
珞石首页
高低温一体机
工业冷水机
模温机
电导热油炉
产品中心
新闻资讯
关于我们
联系我们
热搜关键词:
冷热一体机
导热油电加热炉
模温机厂家
模温机
您当前的位置:
首页
>
全站搜索
搜索结果
大型
挤压造粒机
模头加热方式有哪些?
大型PP、PE、POE
挤压造粒机
模头主流有导热油夹套循环加热、直接电加热(电阻圈/棒)、蒸汽夹套加热三种,其中导热油加热是石化大型连续造粒模头的主流优选。
大型
挤压造粒机
组开车阀加热方式?
大型
挤压造粒机
组的开车阀加热,目前行业主流方案已明确转向导热油循环加热,它被广泛认为是保障大型连续化生产线稳定开车的更优选择。传统电加热因其固有缺陷,在现代化大型装置中正逐步被替代。
大型石化塑料造粒机开车阀加热方式有哪些?
大型石化PP、PE
挤压造粒机
组的开车阀(换网侧的排料阀,也叫手动/液压开车料阀),属于厚壁承压熔体部件,内部流道直接接触高温聚烯烃熔体。开车阀加热的核心目的:维持阀体整体温度均匀,防止熔体降温凝固、产生冷料堵阀;避免局部过热造成物料降解,保证开车排料顺畅,提升一次性开车成功率。行业主流分为三种加热方案:导热油夹套加热、电加热、蒸汽夹套加热。
双螺杆
挤压造粒机
导热油电加热器安装简单吗?
双螺杆
挤压造粒机
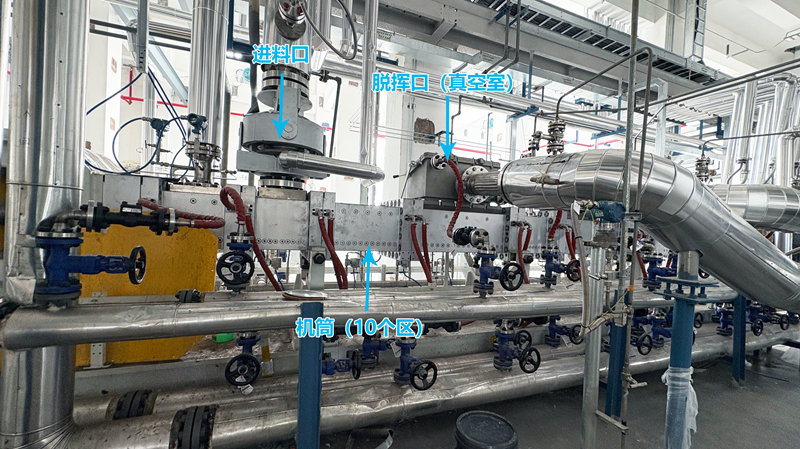
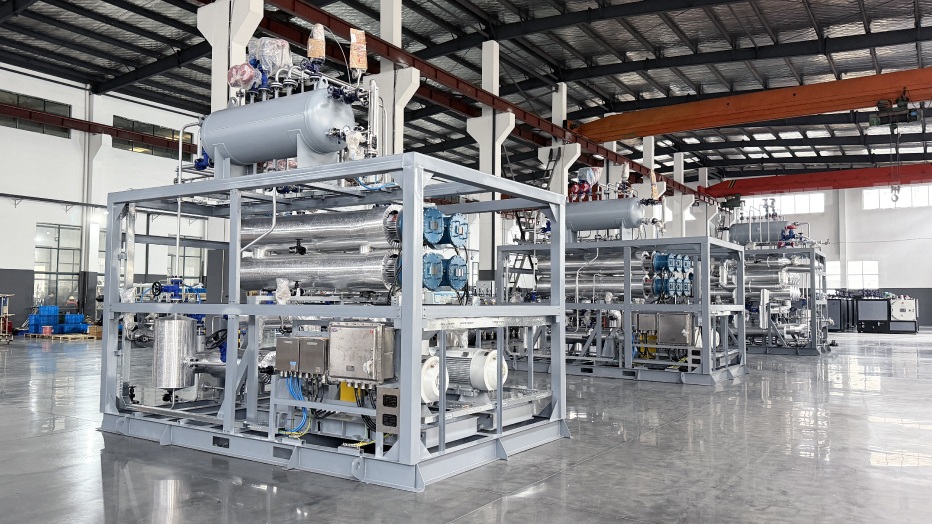
导热油电加热器的安装,不能简单用“简单”或“复杂”来回答。准确地说:硬件安装本身并不复杂,但整个系统的安装质量,取决于机筒夹套条件和调试是否规范。如果采用一体化撬装设备,现场核心工作就是“接油、接电、接管”三步,熟练团队通常1~2个工作日就能完成硬件安装。但如果是旧机筒改造,或者机筒没有预留导热油夹套,安装难度和工期就会大幅增加。
双螺杆
挤压造粒机
导热油电加热系统安装周期多久?
双螺杆
挤压造粒机
导热油电加热系统的安装周期,没有固定天数,主要取决于你是“全新安装”还是“旧系统改造”,以及机筒夹套是否需要改造。
聚丙烯
挤压造粒机
组熔体泵加热是采用电加热还是导热油加热?
对于聚丙烯(PP)
挤压造粒机
组的熔体泵,导热油加热已成为大型、连续化生产线的绝对主流和优先选择,而传统的电加热方式则更多应用于小型或间歇式生产场景。
挤压造粒机
熔体泵怎么加热?
挤压造粒机
熔体泵的加热,目前主流方式主要有两种:电加热和导热油加热(也称热媒加热)。这两种方式的核心区别,在于电加热是局部的“点加热”,而导热油加热是均匀的“面加热”。这个差异直接决定了它们在不同生产场景下的表现。下面给大家介绍具体:
双螺杆
挤压造粒机
开车阀加热方式有哪些?
双螺杆
挤压造粒机
开车阀(熔体换向阀/start-upvalve)的加热方式,和模头、熔体泵是同一类问题:小型线用电加热凑合,连续化/热敏料线用导热油夹套TCU,老装置见过蒸汽但新线基本退场。
大型
挤压造粒机
模头加热的响应速度如何?
大型
挤压造粒机
模头的加热响应速度没有统一标准,从几分钟到数小时不等。这主要取决于设备规格和采用的加热方式。
双螺杆
挤压造粒机
换网器加热的稳定性对生产连续性有什么影响?
换网器加热的稳定性,是决定双螺杆
挤压造粒机
能否连续、稳定、高效运行的关键。加热一旦不稳定,会引发从产品质量到设备故障的一系列连锁反应,最终导致生产中断。这背后的根源,往往是传统的电加热方式。要理解其影响,首先需要看清不同加热方式的本质区别。
高精度制冷加热设备生产厂家
-80℃~400℃
制冷加热设备●
非标定制
产品中心
模温机
防爆导热油炉
电导热油炉
高低温一体机
工业冷水机
TCU温控系统
电加热产品
客户案例
化工制药行业
复合材料行业
机械设备配套
汽车内饰件
锂电池新能源
材料生产线
航天军工
工业测试
行业资讯
公司新闻
珞石动态
知识百科
关于我们
珞石简介
生产基地
视频中心
专利证书
资质认证
团队风采
联系我们
联系我们
在线留言
网站地图
联系电话:
19130633857
400-9933-028
公司地址
四川省成都市双流区牧鱼街118号
珞石机械(成都)有限公司 版权所有 备案号:
蜀ICP备2021003218号-26
电话咨询
400-9933-028
QQ咨询
571497377
微信咨询