500吨压机配PET长纤底护板,模温机与压机的匹配核心不是"选一台够大的模温机",而是让模温机、蒸汽、冷水机三个回路跟着压机的工位状态自动切换——压机走到哪一步,温控就切到哪一段。匹配做不好,再大的功率也会被时序浪费掉。
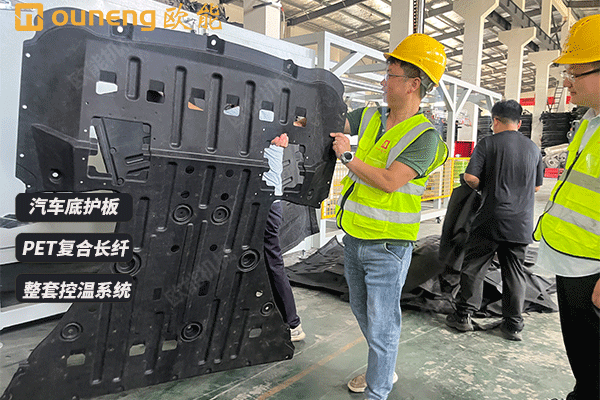
一、先看清:500吨压机的节拍结构决定匹配难度
500吨压机做底护板,典型是双工位循环:热压工位(蒸汽+模温机)→转运→冷压工位(冷水机)→转运→开模取件。机械动作(合模、开模)只需几秒,时间大头全在热过程——升温段、分段保压、冷却定型。
二、匹配的四个维度
1.功率/流量匹配:按上下模分别配,不是总功率一坨
上下模独立控温:500吨大台面,上下模热负荷差异明显,常规做法是上下模各1台多回路油温机,而不是1台大机供上下模——后者一侧会迁就另一侧。
功率:前面算过,500吨典型工况总装机72~90kW,落到配置上就是2台×48kW或2台×60kW(含1台带冷却功能)。
流量与扬程:热压大流阻系统,扬程至少保证出口1.5bar以上,大件多回路建议双泵并联对冲长流道压降。流量不足的直接表现是远端、边角固定低温区。
介质:模温200~220℃必须走导热油;选品牌导热油并定期检测酸值、粘度,劣质油结焦会堵管路、让控温失灵。
2.分区匹配:跟着模具几何走,不跟着功率走
底护板大平面+多筋位,行业建议至少12区以上独立控温,每区独立PID、独立传感器与调节阀。500吨台面下,通常上模6~8区、下模6~8区,由两台模温机的多回路分别承担。
分区还要避开两个死角:模具边缘、厚薄过渡区如果流道覆盖不到,会形成"天然低温区",蒸汽和导热油都补不进去——这个要在模具设计阶段就和模温机厂家一起定。
三、接口与管路匹配——物理连接决定改造工作量
在物理层面,模温机与压机的匹配还涉及管路口径和传感器位置两个容易被忽略的细节。
管路口径需要与模具现有接口匹配。在上述500吨热压机案例中,模温机采用DN40口径的进出油管路,与客户现有压机“完美匹配,减少改造工作量”。口径不匹配会导致额外的转接和流量损失,改造前应确认模具接口规格。
温度传感器的位置是比管路更容易“省错钱”的地方。传感器必须直接埋设在模具型腔表面附近,而不是安装在加热棒或管路中。加热棒的温度和型腔的实际温度是两回事,基于管路温度做PID控制,等于在用错误的信号去“按住”模具,联锁逻辑再完善也无法落地为真实的模面温度控制。
500吨压机热压PET长纤底护板,真正的分水岭不是设备多贵,而是三段切换时序对不对、型腔温差能不能压到±3℃以内——这也是决定你底盘护板分层和翘曲良率的根源。把你的模具上下模重量、台面尺寸、目标模温、节拍和现有蒸汽/冷却条件发我,我可以按压机工位状态把每段的功率、流量和切换时序表一次性列清楚。内容由AI生成,请仔细甄别


