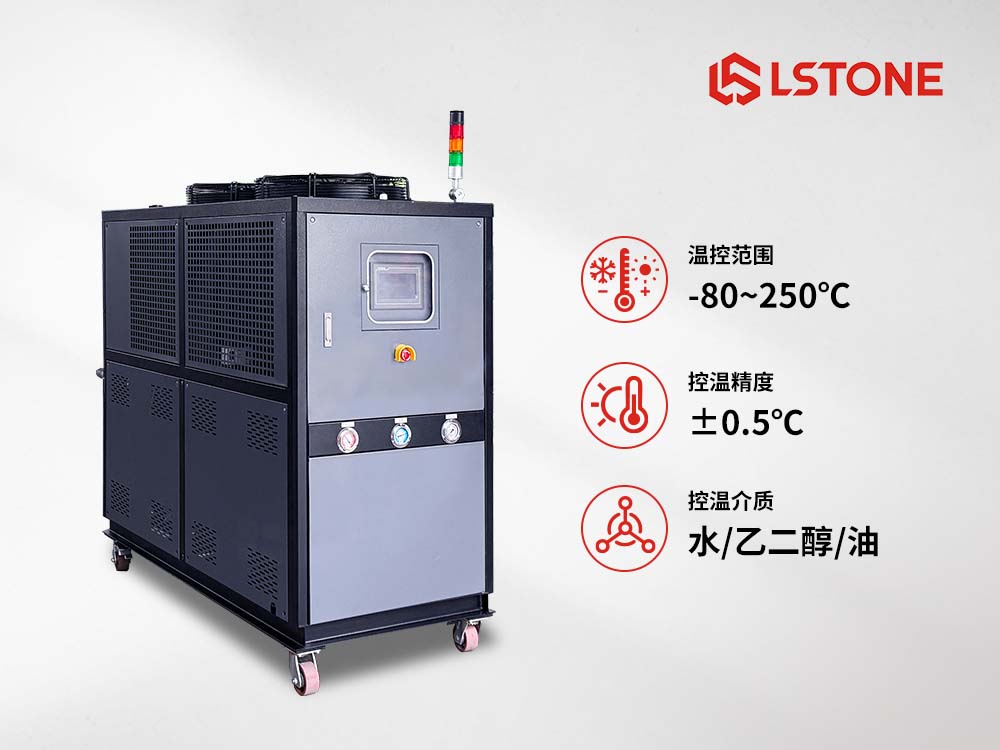
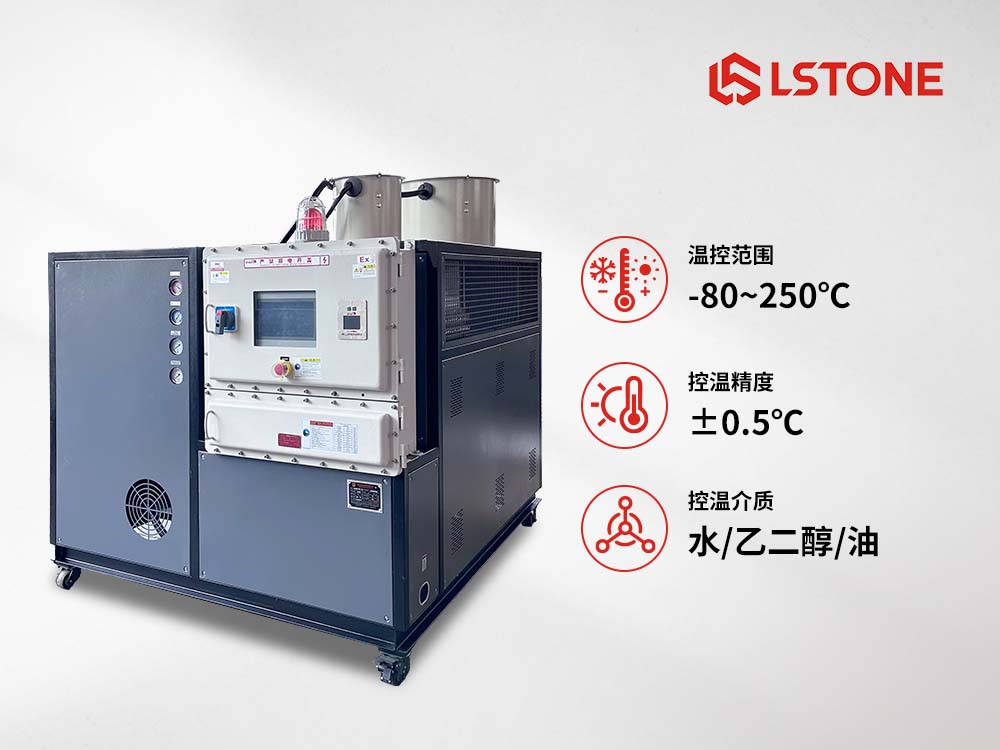
聚乙烯(PE)和聚丙烯(PP)造粒机的模头加热,核心区别在于工艺温度不同,这决定了设备选型、加热方式和日常操作都存在差异。两者虽然都是聚烯烃,但PP的熔点更高,加工窗口更窄,对温度控制的要求也更为苛刻。目前,导热油电加热系统凭借其卓越的控温精度,已成为这两种材料生产线的共同主流选择。
一、核心区别:工艺温度不同
这是所有差异的根本。PP的加工温度通常比PE高出10-30℃。
PE造粒机模头:典型温度范围在190℃-210℃之间。具体温度取决于PE的密度,例如加工高密度聚乙烯(HDPE)时,模头温度通常需要比低密度聚乙烯(LDPE)高出10℃~20℃。在一些特定工艺中,最佳模头料温甚至可低至130~155℃。
PP造粒机模头:典型温度范围在200℃-220℃之间。其加工窗口更窄,尤其在180℃~220℃这个区间。例如,加工超高流动PP时,模头温度可能需维持在210℃~220℃,而常规生产则多在180℃到200℃之间。
二、加热方式与设备选型
尽管最终都导向导热油系统,但两者在选型细节上有所不同。
1。共同趋势:导热油电加热是主流
无论是PE还是PP,传统的电加热圈或蒸汽加热都已逐渐被淘汰。它们共同的缺点是温度均匀性极差,可能导致模头不同区域温差高达20-40℃,极易造成物料局部过热、降解,产生黑点。而导热油系统通过循环加热实现360°无死角的“面加热”,能将模头全域温差精准控制在±1℃以内,这对保证产品质量至关重要。
2。选型差异:温度等级的“量身定制”
设备选型的核心是根据物料工艺温度,为导热油系统预留足够的功率和温度余量。
加工PE:以HDPE为例,其工艺最高温通常不超过220℃,因此选用230℃标准规格的导热油加热器即可满足需求。
加工PP:由于PP的工艺温度更高,通常需选用250℃规格的导热油加热器,以确保有20-30℃的温度余量。
三、其他工艺差异
除了温度和设备,两者在操作细节上也有不同。
牌号切换:当生产线从生产PE切换至PP时,各段温度通常需要提升15-20℃。反之,从PP切换回PE时,则需要降低约15℃。
蒸汽加热的特殊情况:在少数仍使用蒸汽加热的旧设备中,为补偿模头接触水冷却系统造成的热量损失,PP模头所需的蒸汽压力(60公斤/厘米²)会远高于PE(25公斤/厘米²)。
聚乙烯和聚丙烯造粒机模头加热的核心差异源于物料的工艺温度不同,这决定了设备选型、温度设定和操作细节都需要进行针对性调整。目前,采用导热油电加热系统已成为行业共识,它能提供实现高品质生产所必需的高精度、高均匀性温控。
内容由AI生成,请仔细甄别