PE造粒线模头的加热设备,目前常见的主要有电加热、导热油加热、蒸汽加热、燃气加热等几大类,它们在加热均匀性、控温精度和适用场景上差异显著。
一、电加热:传统方案,形式多样
电加热是PE造粒线模头最传统的加热方式,常见形式包括铸铝/陶瓷加热圈和插入式电加热棒(铠装加热棒)。它的优点是结构简单、初期投资低、升温速度快。但核心短板在于属于局部接触式加热,热量从外壁向模头本体传导存在空气间隙和金属热阻,导致模头表面温差大,局部区域可能已超温而其他区域尚未热透。对于PE这类热敏性材料,局部过热会直接引发降解、发黄和黑点。此外,纯电加热只能加热、无法主动冷却,双螺杆产生的剪切热持续累积时,模头温度容易失控。因此,电加热更适合小产量、低要求的产线。
二、导热油加热:均匀可控,大型连续线的主流趋势
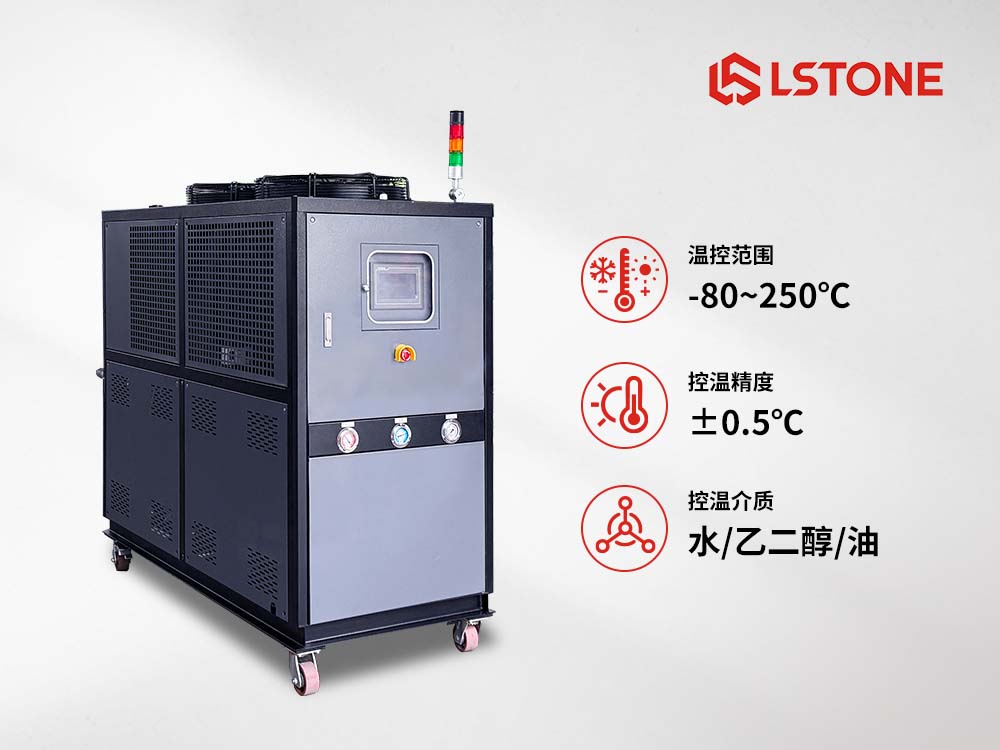
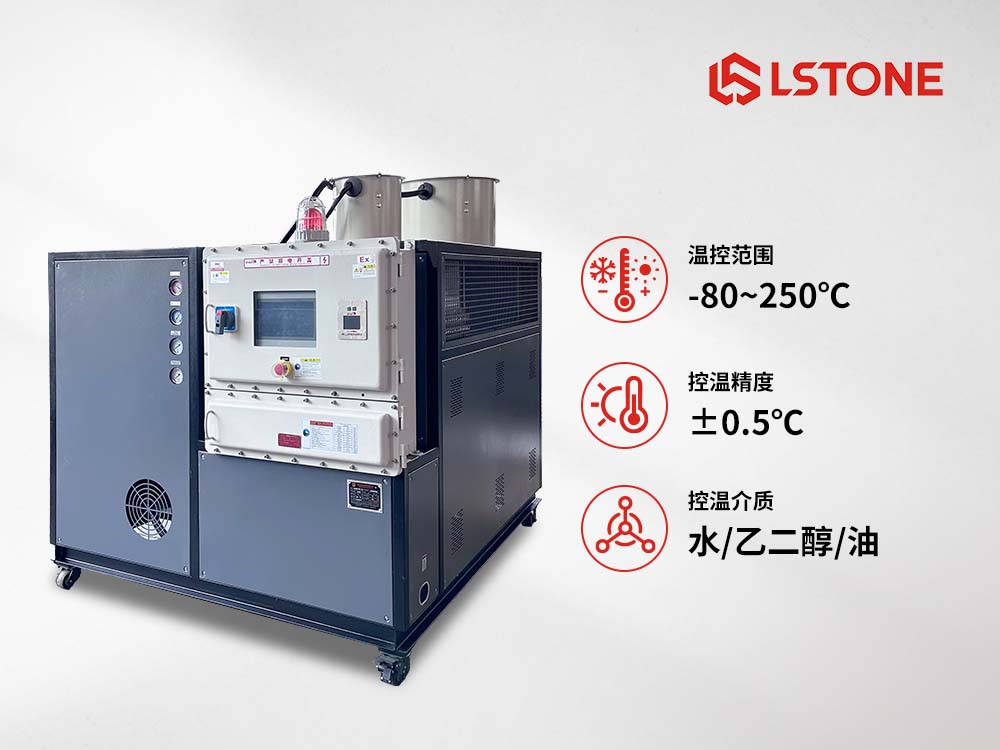
导热油加热是近年来PE造粒线模头加热的主流方案。导热油在外部加热器中升温后,由循环泵强制送入模头内部的夹套或流道,以360°无死角的方式将热量均匀传递给整个模头本体,换热后的油回到加热器重新升温,形成闭式循环。
相比电加热,它的优势是系统性的:控温精度高,采用PID/PLC闭环控制,模头全域温差可控制在±1℃,高端设备甚至可达±0.5℃,熔体黏度稳定,颗粒一致性大幅提升;具备冷热一体能力,当剪切热导致模头温度升高时,冷却单元自动介入,通过板式换热器或旁路混油带走多余热量,温度始终锁定在工艺窗口内;温度范围宽,可完全覆盖PE造粒工艺需求,无需高压系统;安全可靠,配备超温报警、低液位保护、断油联锁等多重措施。其代价是初期投资高于电加热,且系统需要定期换油、清洗过滤器,维护要求相对更高。在石化大型连续造粒模头中,导热油加热已被视为主流优选。
三、蒸汽加热:温度受限,逐步被取代
蒸汽加热通过锅炉产生饱和蒸汽送入模头夹套换热,优点是温度均匀、安全性好,蒸汽压力与温度一一对应,控温相对稳定,在早期石化装置中应用较多。但局限也很突出:温度受饱和蒸汽压力限制,通常150℃以上就需要较高压力,管路复杂,对锅炉和阀门要求高;系统热惯性大,升温慢、降温更慢,换牌号时响应迟钝;蒸汽管路容易腐蚀、泄漏,维护成本不低。对于PE造粒模头,蒸汽加热往往力不从心,目前已逐步被导热油方案取代,不少老机组正在将模头蒸汽加热改造为导热油循环加热。
四、燃气加热:成本导向,控温精度有限
燃气加热通过燃烧天然气等燃料提供热源,运行成本可能较低,但温度控制难度大,且存在明火和排放问题。在PE造粒模头这种对温度均匀性和洁净度要求较高的部件上,它并非主流选择,更多见于对运行成本极度敏感且具备燃气条件的特定项目。
PE造粒线模头加热设备的选择,本质上是在投资门槛与温控品质之间做权衡。电加热(铸铝圈/插入式加热棒)门槛最低、升温最快,适合小产量或低要求场景,但温差大、无法主动冷却的短板在大型连续线上难以回避。蒸汽加热温度均匀但上限受限、响应迟钝,正逐步退出主流。而导热油加热凭借±1℃的全域均匀性、冷热一体的主动热平衡能力以及宽温域覆盖,已成为石化大型PE连续造粒模头加热的主流优选方向。内容由AI生成,请仔细甄别