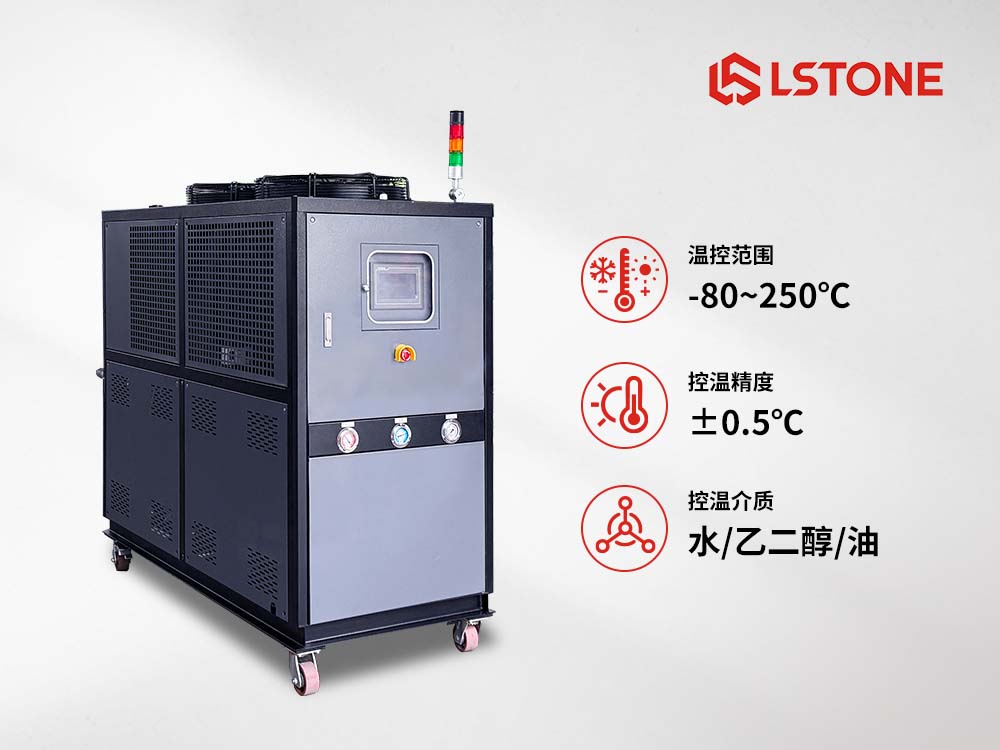
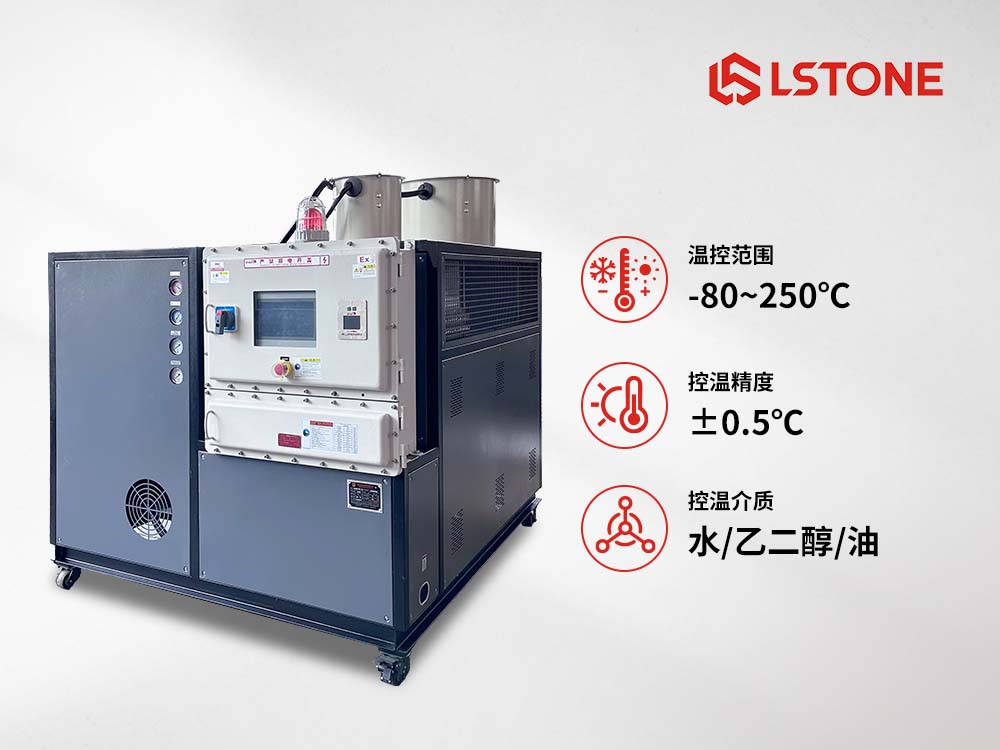
一套完整的新能源汽车PET底护板蒸汽成型温控系统,并非单一设备,而是一个由热源供给、介质输送与调节、模具执行、冷却定型及智能控制等多个子系统协同工作的集成工程。其核心构成可拆解如下:
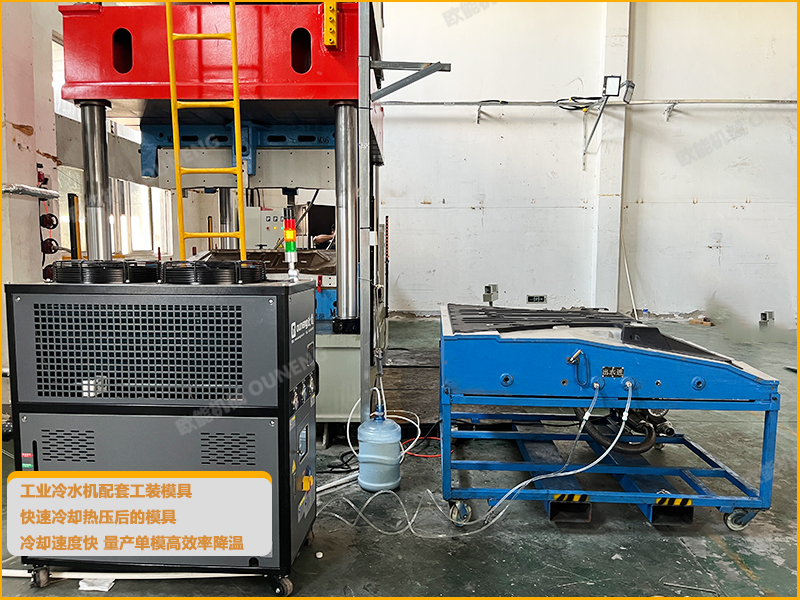
一、蒸汽发生与供给系统
这是整个温控系统的热源起点,负责产生满足工艺要求的高温高压蒸汽。
蒸汽锅炉:通常为天然气蒸汽锅炉,是产生蒸汽的核心设备,为成型线提供基础热源。
蒸汽供给管路:包括蒸汽输送管道、蒸汽供给管及蒸汽室,负责将锅炉产生的蒸汽输送并分配到模具的各个区域。
二、介质调节与分配系统
该子系统负责对蒸汽的流量、压力和流向进行精确调控,是实现精准控温的执行层。
压力调节阀:核心调节元件,通过精确控制蒸汽压力来间接保证饱和蒸汽的温度,是维持模具温度稳定的关键。
开闭阀/电磁阀:用于按工艺时序快速开启或切断蒸汽供给,实现“即开即停”的快速固化控制。
分流与收集歧管:将蒸汽均匀分配至模具型腔各区域,或收集冷凝水及排出蒸汽的管路结构。
疏水阀/排水阀:用于排出蒸汽管路和模具中的冷凝水,防止积水影响传热效率,并可在预热阶段用于排空。
三、模具与执行系统
模具是进行热交换的物理场所,而其配套的执行机构则保证了工艺在正确的物理条件下进行。
专用成型模具:内部集成有蒸汽流道或蒸汽室的关键工艺装备,是蒸汽与材料进行热交换的直接载体。其流道设计的优劣直接影响温度均匀性。
液压成型冲压机:为模具的开合、材料的压制成型提供稳定、精确的压力,确保材料在设定的温度和压力下成型。
合模压力控制:作为系统的一部分,与蒸汽温度协同控制,共同保证产品固化质量。
四、冷却与定型系统
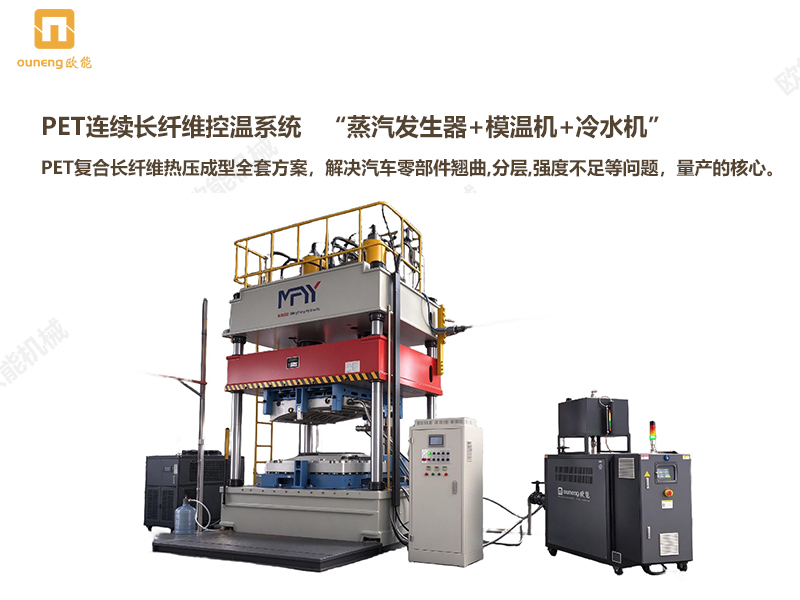
在加热成型后,需要对模具和产品进行快速、均匀的冷却,以锁定产品尺寸和性能。
冷水机/冷却水循环系统:向模具内部管路注入冷却水,实现快速降温。通常要求提供8-25℃的低温冷却水,并循环使用。
真空冷却装置:部分工艺中,将工件置于真空箱内,利用负压下水沸点降低、汽化吸热的原理,实现高效、无水渍的快速冷却。
分段冷却设备:为平衡温度变化、防止板材变形,一些先进系统会设置加热区、缓冲区与冷却区,通过多级温控实现平稳降温。
五、传感与智能控制系统
这是整套温控系统的“神经中枢”,负责感知状态、处理信息并发出指令。
温度传感器(热电偶/RTD):密集布置在模具型腔表面或关键点,实时反馈温度数据,是闭环控制的基础。
压力传感器:监测蒸汽管路或模具内的压力,与温度传感器数据互为印证,确保工艺窗口的稳定。
PLC可编程控制器:作为核心控制器,接收传感器信号,通过预设算法运算后,输出指令控制各类阀门和执行机构,实现精准控温。
人机界面(HMI)/上位机:用于工艺参数设定、实时状态监控、报警记录及数据追溯的触摸屏或计算机系统。
一套完整的新能源汽车PET底护板蒸汽成型温控系统,是热源(锅炉)、分配调节(阀组)、执行(模具/压机)、冷却(冷水机/真空装置)和大脑(传感器/PLC)的有机集成。其先进性不仅体现在单个设备的性能上,更体现在各子系统之间通过传感器与PLC形成的闭环协同控制能力,从而确保模具在复杂的温度-压力-时间耦合工艺中,始终维持在±1℃精度级别的理想温度窗口内。内容由AI生成,请仔细甄别