大型挤压造粒机组的开车阀加热,目前行业主流方案已明确转向导热油循环加热,它被广泛认为是保障大型连续化生产线稳定开车的更优选择。传统电加热因其固有缺陷,在现代化大型装置中正逐步被替代。

一、三种主流加热方式对比
加热原理:电加热(加热圈/棒)加热元件直接对阀体局部“点加热”,导热油电加热器高温导热油在阀体夹套内360°循环“面加热”,蒸汽加热向夹套通入蒸汽,利用冷凝潜热加热。
温度均匀性:电加热(加热圈/棒)差,阀体径向温差可达3~6℃,易形成局部热点或冷区,导热油电加热器极佳,全域温差可严格控制在±1℃以内,蒸汽加热不稳定,受蒸汽压力波动影响大,易产生冷凝水导致热量滞后。
控温精度:电加热(加热圈/棒)一般,多为通断式控制,波动较大,导热油电加热器高,配合PLC与PID智能温控,精度可达±1℃,蒸汽加热差,温度控制极不稳定。
升温特性:电加热(加热圈/棒)仪表30-45分钟到温,但阀芯热透还需恒温40-60分钟,易造成“假到温”,导热油电加热器整体升温50-80分钟,但表里同步,到温后仅需20-30分钟即可全域热平衡,蒸汽加热升温慢,热量滞后严重。
主要风险:电加热(加热圈/棒)温差导致阀芯卡死、熔体凝固“冻住”阀芯、切换失败,导热油电加热器初期投资较高,系统相对复杂,蒸汽加热温度上限低(约180℃),易腐蚀设备。
适用场景:电加热(加热圈/棒)中小型产线、间歇生产、常规牌号,导热油电加热器大型、连续化生产线,加工热敏性物料(PP/PE),蒸汽加热已较少作为主流方式,仅适用于有现成蒸汽管网的老旧工厂。
二、为什么导热油加热是大型机组的更优选择?
开车阀需要在一秒内完成从排料到生产的精准切换,这一秒的成败完全依赖于阀体温度的均匀与稳定。导热油加热从根本上解决了电加热的“致命短板”:
1.消灭温差死角,杜绝阀芯卡死:电加热的“点加热”导致阀体各部位热膨胀不一致,是阀芯卡死的根本原因。导热油的循环“面加热”使阀芯、阀体、流道同步受热,热膨胀均匀,转动顺畅无卡滞。
2.实现真正的“热透”,避免“假到温”:电加热仪表到温快,但阀芯内部严重滞后,若提前切换极易卡阀。导热油加热虽然整体升温稍慢,但表里同步,恒温等待时间更短,能确保阀体真正热透后再执行切换。
3.具备主动冷却能力,应对剪切热:切换时高速熔体冲刷会产生额外热量。电加热无法降温,只会加剧风险;导热油的“冷热一体”系统能自动启动冷却,将温度牢牢锁定。
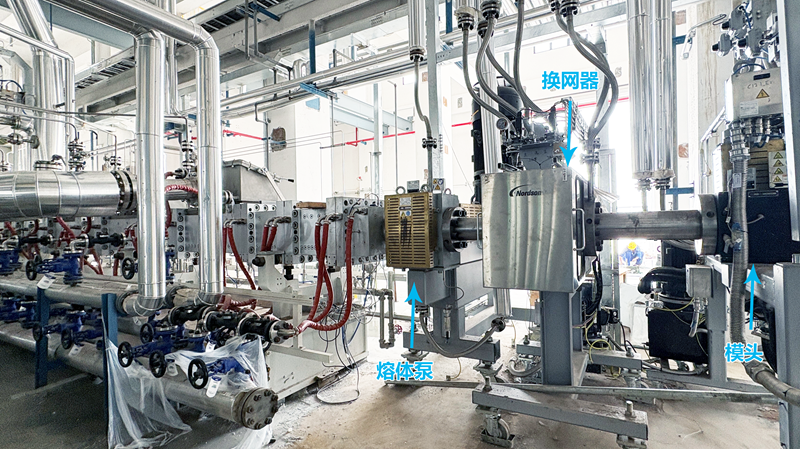
4.便于集中供热,系统协同性高:在大型机组中,开车阀常与模头、熔体泵等部件共用同一套导热油热源,实现从开车阀到模头整个熔体流道的统一、稳定供热,这是实现高质量连续生产的基础保障。
对于大型挤压造粒机组,导热油循环加热通过其均匀的“面加热”、精准的±1℃控温、主动冷却能力以及表里同步的热透特性,系统性地解决了电加热导致的阀芯卡死、切换失败等核心痛点。它虽初期投资较高,但带来的一次性开车成功率大幅提升和非计划停机显著减少,使其成为保障大型石化造粒装置长周期、高稳定运行的首选方案。
内容由AI生成,请仔细甄别


