石化大型PP造粒机的机筒加热方式,对生产效率的影响是决定性的。它并非一个孤立的辅助环节,而是直接作用于有效作业率、非计划停机、综合能耗和产品切换灵活性这四大核心效率指标。
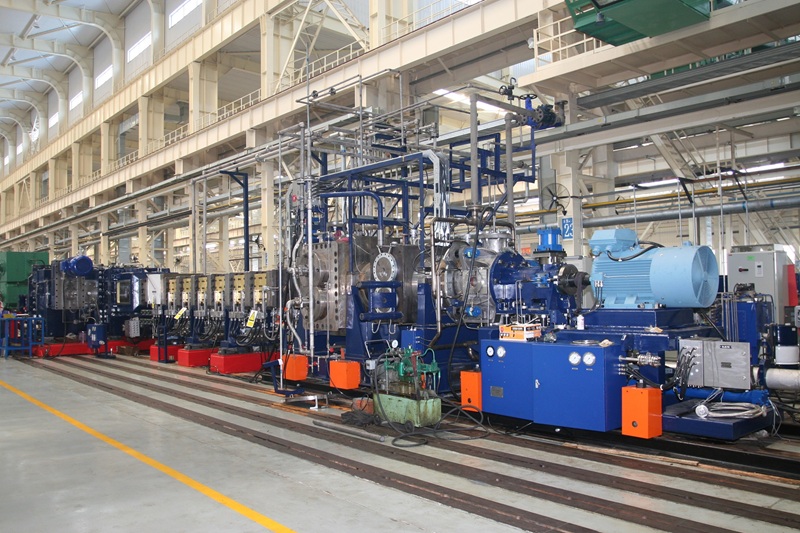
一:直接决定“有效作业率”与产能发挥
传统电加热圈的“点加热”模式,是限制产能发挥的先天瓶颈。
加热慢、温差大:电加热圈热量高度集中,会导致机筒轴向和周向产生3~6℃的显著温差。这种温差本身就是塑化不良的根源,直接影响产品质量。
牌号切换的“产能空耗”:加热慢、温度升降滞后,导致高低熔指、均聚/共聚PP牌号切换时,需要漫长的等待时间。这期间产生大量过渡料,造成“产能空耗”,严重拉低生产线的有效作业率。而导热油加热的“面加热”模式,则解决了这一问题。导热油在机筒夹套内高速循环,能将全域温差精准控制在±1℃以内,实现快速、均匀的升温与降温。这意味着牌号切换时的等待时间和过渡废料大幅减少,有效作业率得到实质提升。
二:决定“开机成功率”与“非计划停机”
机筒加热的稳定性,直接关系到生产能否顺利启动和持续运行。
开机阶段的“卡阀”风险:开车阀的切换依赖于阀体温度与熔体温度的高度一致。传统电加热圈因温差巨大,极易导致阀芯热膨胀不均而卡死,或使低温区熔体凝固,造成反复切换失败。每次失败都意味着半小时到整个班次的报废。
运行阶段的“高频抢修”:电加热圈在高温下极易氧化烧坏,平均1~3个月就需要更换一批,一年需更换4~8次。每次更换都意味着2~4小时的非计划停机,对于24小时连续运行的大型产线,损失巨大。导热油加热系统提升了运行的可靠性。其“面加热”特性使开车阀全域温差控制在±1℃以内,阀芯动作顺畅,一次性开车成功率大幅提升。同时,其电热管完全浸没在导热油中,设计寿命长达8~12年,实际生产中可稳定使用5年以上,将维护性质从“频繁紧急抢修”转变为“计划性例行保养”,非计划停机次数因此急剧减少。
三:影响“综合能耗”与“隐性成本”
加热方式的能效差异,直接体现在每吨产品的生产成本上。
电加热圈的“无效浪费”:为了补偿远端温度,操作员不得不将近端温度设得更高,这部分20℃的温差本质上是白白浪费的电能。同时,其产生的废品率可能高达3%~5%,这背后的原材料、重熔能耗和工时都是巨大的隐性成本。
导热油系统的“精细用能”:其系统热效率可达90%-95%以上,相比传统方式可实现20%~35%以上的综合节能率。“冷热一体”设计还能主动回收利用螺杆剪切产生的热量,变废为宝。凭借精准控温,废品率可压缩至1%以内,折算下来,每吨颗粒约有15~25kWh的隐性电费节省。
四:决定“产品灵活性”与市场响应速度
加热方式的控温能力,决定了产线能驾驭的产品范围。
传统电加热模头由于温控能力有限,难以生产对温度极其敏感的高附加值改性PP牌号。而导热油加热系统凭借其卓越的温控精度和稳定性,让产线有能力驾驭从常规PP到各类改性PP的“全品类”生产,极大地扩展了可生产牌号范围,使企业能更灵活地响应多变的市场需求。
机筒加热方式的选择,本质上是在“粗放式生产”和“精细化运营”之间做选择。导热油加热系统虽然初期投资更高,但它通过提升有效作业率、保障开机成功率、大幅减少非计划停机、显著降低综合能耗,将加热这个“成本中心”转变为了提升竞争力的“效率引擎”。这笔投资带来的回报,通常可在1~3年内通过节能和减少废品收回。
内容由AI生成,请仔细甄别


