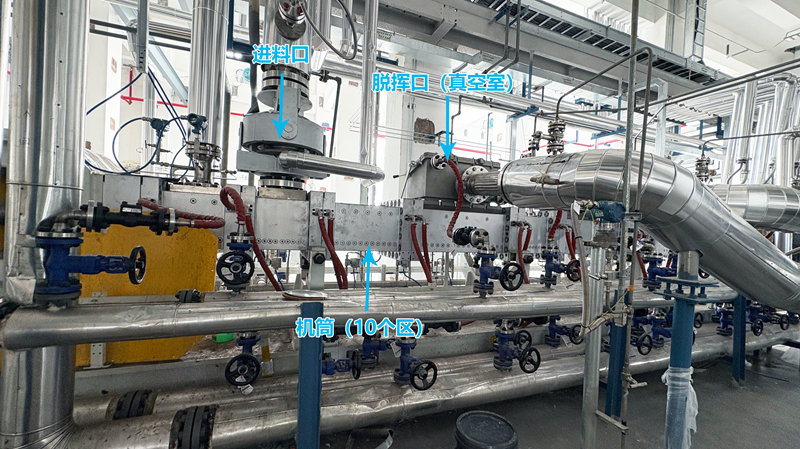
双螺杆挤压造粒机导热油电加热器的安装,不能简单用“简单”或“复杂”来回答。准确地说:硬件安装本身并不复杂,但整个系统的安装质量,取决于机筒夹套条件和调试是否规范。如果采用一体化撬装设备,现场核心工作就是“接油、接电、接管”三步,熟练团队通常1~2个工作日就能完成硬件安装。但如果是旧机筒改造,或者机筒没有预留导热油夹套,安装难度和工期就会大幅增加。
一、为什么说安装本身不复杂?
现代导热油电加热器多为一体化撬装设计,加热器、循环泵、膨胀罐、过滤器、PLC控制柜等集成在一个底座上,出厂前已完成组装和测试。运到现场后:
接油:将主机出油口、回油口与机筒夹套的进油、回油接口连接,形成密闭循环回路。
接电:由专业电工接入主电源,确认电压和相序正确。
接管:连接冷却水进出水管,以及必要的氮封管路。
这些工作流程清晰,不需要在现场进行复杂的散件组装和焊接,因此硬件安装效率很高。
二、但有几个环节不能马虎
1.机筒夹套是否匹配。如果原机筒是蒸汽夹套或电加热,可能没有导热油流道。蒸汽夹套多为环形空腔,导热油需要螺旋导流或折流板流道。若原夹套可利用,清洗、打压试漏后即可连接;若无法利用,则需更换带导热油夹套的机筒,工期可能延长到7~15天。
2.管道安装必须规范。导热油管道应使用无缝钢管,严禁使用焊接管。管路要有2‰~3‰的坡度,最高点设排气阀,最低点设排污阀。法兰垫片必须用金属缠绕石墨垫片,严禁使用橡胶或石棉垫片。
3.调试升温急不得。首次升温必须严格按阶梯升温曲线进行,通常以20℃/小时左右的速率缓慢升温,并在关键温度点保温排气。如果“猛火快烧”,水分和轻组分瞬间汽化,容易造成溢油、气阻甚至损坏设备。
4.电气与安全联锁要到位。防爆车间需选用防爆型设备,电控柜、循环泵电机、接线方式都要符合防爆要求。超温、低油位、缺相、过载等安全联锁必须全部接入并测试正常。
三、安装周期大概多久?
新设备、机筒已预留导热油夹套:硬件安装1~2天,调试升温1~2天。
旧机筒改造、夹套可利用:总停工期约2~3天。
旧机筒改造、夹套需重做:机加工周期7~15天,加上现场安装调试,总停工期可能达到15~20天。
改造工作完全可以利用工厂的计划停机检修日进行,不额外占用生产时间。
双螺杆挤压造粒机导热油电加热器的安装,硬件连接简单,系统调试和机筒改造是关键变量。选对一体化撬装设备、提前评估机筒夹套、严格按规范安装和升温,就能让整个安装过程既快又稳。以欧能机械(OUNENG)为代表的专业温控设备制造商,可提供从现场评估、方案设计到安装指导、调试交付的全流程支持。对于双螺杆造粒机这种高要求场景,选择有经验的专业品牌,往往比自行摸索更省心、更可靠。
内容由AI生成,请仔细甄别