双螺杆挤压造粒机导热油电加热系统的安装周期,没有固定天数,主要取决于你是“全新安装”还是“旧系统改造”,以及机筒夹套是否需要改造。
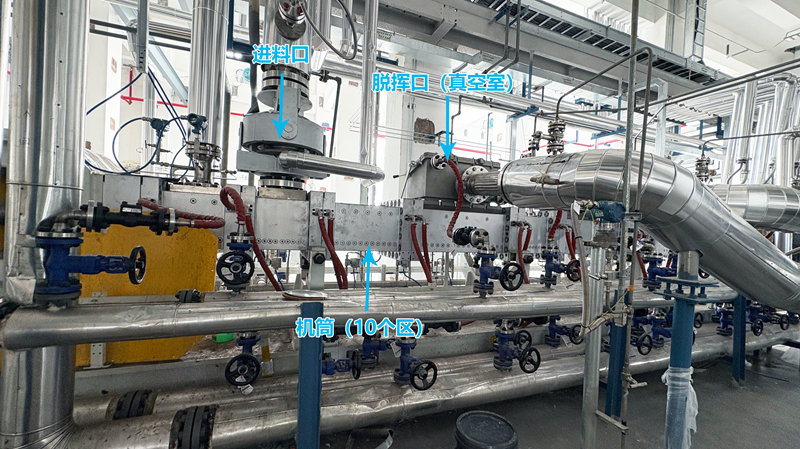
一、全新产线安装
如果是新产线,导热油系统只是整个机组安装的一部分。从设备开箱到机械安装完成,大型挤压造粒机组整体安装周期可能长达数十天。但单就导热油加热系统本身而言,若采用一体化撬装设备,现场安装通常只需1~2个工作日即可完成“接油、接电、接管”。
二、旧系统改造(最常见情况)
将机筒从蒸汽或电加热改为导热油,总停工期通常在7~15天左右,核心变量是机筒夹套能否直接利用:
原夹套可利用:若原蒸汽夹套带有螺旋导流结构且内壁完好,可保留壳体,进行清淤、除锈、打压试漏。这种情况下,硬件安装和改造可在1~2天内完成,加上调试升温,总停工期可控制在2~3天。
原夹套需重做:若原夹套是简单“死腔”或已被严重腐蚀,则需重铸带螺旋流道的新夹套,或制作“外抱箍式油套”。这类加工通常需要外协,机加工周期就需要7~15天,加上现场安装调试,总停工期可能达到15~20天甚至更长。
三、调试与升温
无论哪种情况,安装完成后都需要进行阶梯式升温排气,首次升温通常按约20℃/小时的速率进行,整个调试过程约需1~2天。这部分时间可与整体开机准备同步进行。
四、如何缩短工期?
选择一体化撬装设备:出厂前已完成组装和测试,现场即插即用,可大幅缩短现场安装时间。
利用计划停机检修:改造工作完全可以安排在工厂年度大修或计划停机期间,不额外占用生产时间。
提前预制管道:停机前完成大部分管道预制,停机后直接安装,能显著减少现场施工量。
总体硬件安装本身很快(1~2天),机筒改造是决定总工期的关键。建议改造前邀请专业厂商进行现场评估,给出精准的工期预估。
内容由AI生成,请仔细甄别


