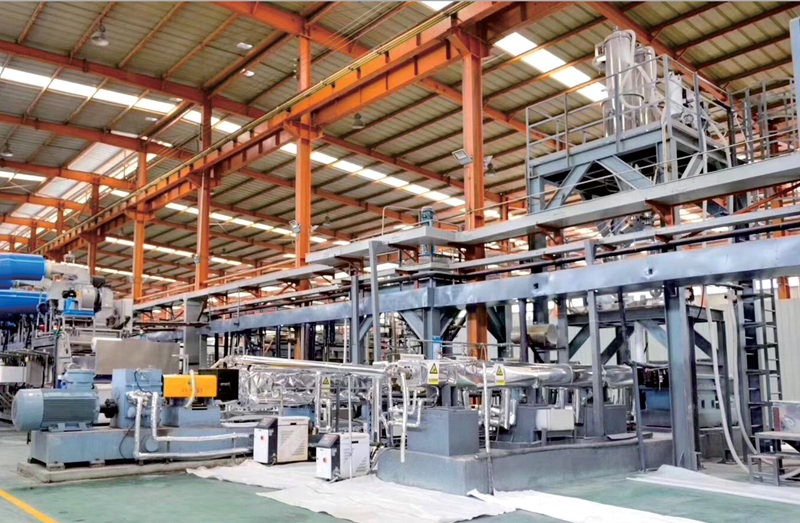
大型石化PP、PE挤压造粒机组的开车阀(换网侧的排料阀,也叫手动/液压开车料阀),属于厚壁承压熔体部件,内部流道直接接触高温聚烯烃熔体。开车阀加热的核心目的:维持阀体整体温度均匀,防止熔体降温凝固、产生冷料堵阀;避免局部过热造成物料降解,保证开车排料顺畅,提升一次性开车成功率。行业主流分为三种加热方案:导热油夹套加热、电加热、蒸汽夹套加热。

一、导热油夹套加热(石化大型造粒机组最常用)
阀体本体铸造或者焊接带密闭夹套,外接导热油循环管路,由导热油电加热器提供高温热油,持续在阀体夹套内循环换热。
优点:温度均匀性好,蓄热能力强,控温波动小。阀体整体缓慢升温,不会出现局部热点。长周期恒温运行稳定,牌号切换、间歇排料时阀体温度不容易骤降,减少冷料、焦粒产生。阀体无内置发热元件,高温区电气部件少,防爆车间安全性更好,运维工作量低。
缺点:一次性改造投入高;需要配套导热油主机、循环泵、管路、膨胀罐;开机预热时间长;法兰、焊缝存在热油泄漏风险,管路需要做好保温和泄漏收集。
适用场景:石化大型连续造粒装置,PP/PE改性,熔体黏度敏感,对开车成功率要求高,也是新建大型挤压造粒机开车阀标配方案。
二、电加热(电加热棒/外抱式电加热圈,老设备居多)
采用外抱加热圈或者插入式加热棒紧贴开车阀阀体外壁,依靠电阻发热,配合热电偶+温控表闭环控温。
优点:设备简单,投资低,安装方便,升温响应快;无需复杂管路介质系统,检修拆装便捷。单根加热元件损坏,可以单独更换,不影响整套系统。
缺点:属于外壁局部加热,阀体厚壁内外温差大,容易出现**外壁温度达标,流道内部温度偏低**的虚温现象。温控波动大,负荷波动时容易局部超温,造成聚烯烃降解碳化,阀体内壁积碳。加热元件长期冷热交变,绝缘容易老化烧毁,备件消耗高,频繁停机更换。温控失灵时会发生干烧,存在起火风险。
适用场景:中小型造粒线、老机组原配方案;间歇生产,经常降温停机检修。很多石化老线技改,会把开车阀电加热改造为导热油夹套加热。

三、蒸汽夹套加热(使用相对少)
阀体夹套通入厂区饱和蒸汽换热,依靠蒸汽压力调节温度。
优点:热源取自厂区蒸汽管网,不需要大功率电加热设备,运行能耗低;升温速度快。
缺点:温度受蒸汽压力限制,控温精度差,压力波动直接带来阀体温度波动;夹套容易积聚冷凝水,造成阀体温度不均,局部低温凝料。蒸汽高温高压,对夹套承压、疏水阀要求高。
适用场景:厂区有稳定高压蒸汽源,工艺温度不高,对温控精度要求不高的工况,聚烯烃造粒开车阀很少采用。
四、选型与技改关键要点
1.开车阀属于厚壁件,优先看温度均匀性。开车阀一旦存在温差,阀腔死角极易积存冷料或者焦料,直接导致开车失败、出料带黑点。长周期石化装置优先导热油夹套。
2.改造前提:老阀改造导热油加热,必须确认阀体是否具备夹套结构;无夹套阀体无法直接改导热油,只能保留电加热。
3.测温点位设置:不能只布置单点外壁热电偶;建议多点测温,监测阀体不同区域温度,及时发现局部温度异常。
4.安全配套:导热油方案,管路减少法兰连接,做好热膨胀补偿;配套集油盘、温度、流量联锁;石化防爆区域所有电气元件选用防爆型。电加热方案,必须配置超温保护,防止干烧。
大型石化PP、PE塑料造粒机开车阀,新建装置普遍采用导热油夹套循环加热;老设备大多原配电加热;蒸汽夹套应用极少。导热油方案最大优势就是阀体温度场均匀稳定,大幅降低开车阀冷料、积碳问题,提升开车一次成功率;电加热方案胜在成本低、安装简单,但温控短板明显。
内容由AI生成,请仔细甄别