高精度制冷加热设备生产厂家
-80℃~400℃
制冷加热设备●
非标定制
珞石首页
高低温一体机
工业冷水机
模温机
电导热油炉
产品中心
新闻资讯
关于我们
联系我们
热搜关键词:
冷热一体机
导热油电加热炉
模温机厂家
模温机
您当前的位置:
首页
>
全站搜索
搜索结果
导热油电加热
器
成都珞石机械
导热油电加热
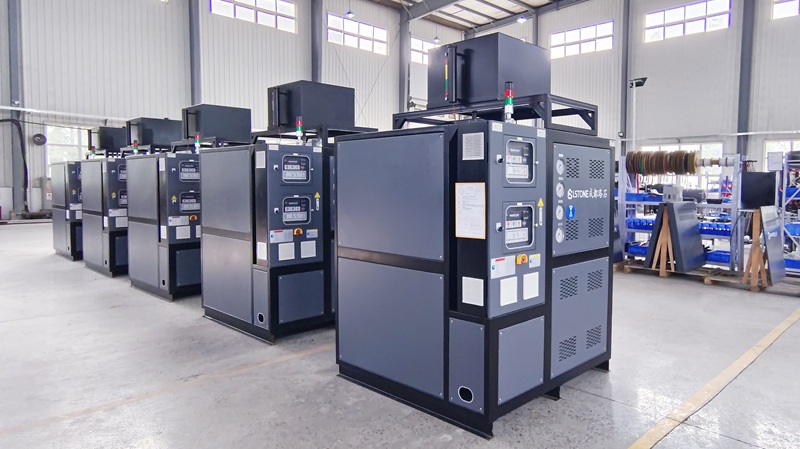
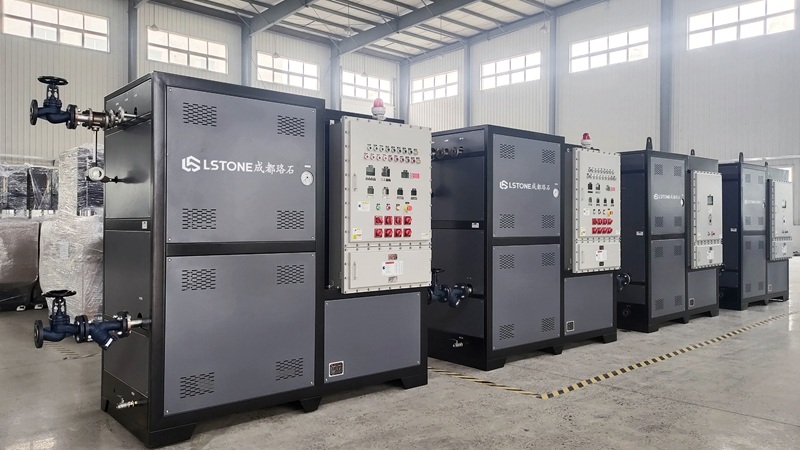
器集成10余项安全保护及智能警报,双泵冗余与低负荷设计保障稳定运行,通过TS认证,适配化工石化新材料高温控温,满足化工、新材料、锂电材料、复合材料等行业安全节能生产需求。
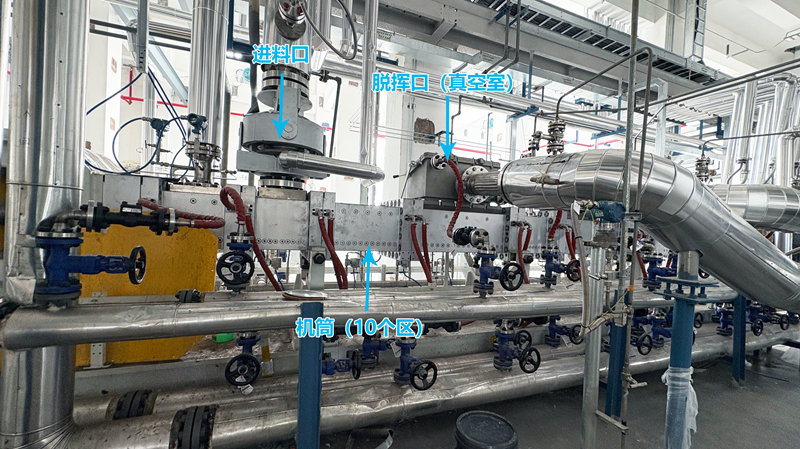
PP造粒机机筒为什么更适合配
导热油电加热
?
PP造粒机机筒更适合配
导热油电加热
,根本原因在于PP的工艺特性与机筒的热工需求,恰好与导热油“面加热+冷热一体+独立控温”的核心能力高度匹配。传统电加热圈在机筒这个特定部件上,存在几个难以克服的结构性缺陷。
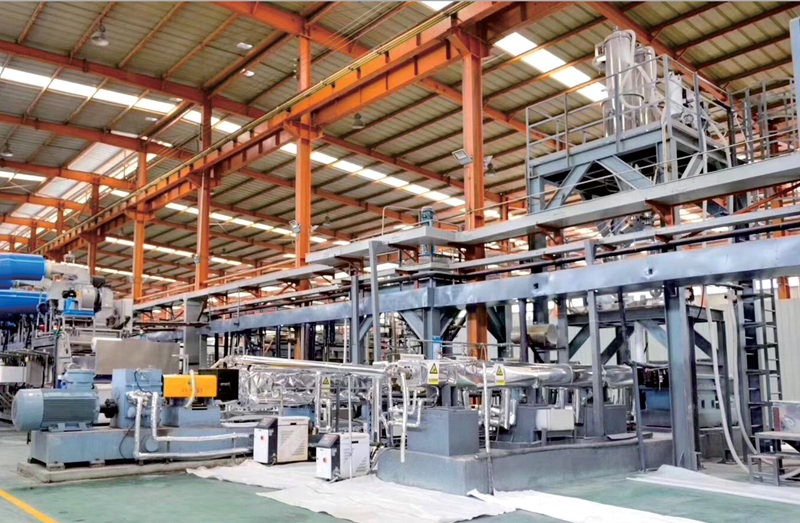
双螺杆挤压造粒机
导热油电加热
器安装简单吗?
双螺杆挤压造粒机
导热油电加热
器的安装,不能简单用“简单”或“复杂”来回答。准确地说:硬件安装本身并不复杂,但整个系统的安装质量,取决于机筒夹套条件和调试是否规范。如果采用一体化撬装设备,现场核心工作就是“接油、接电、接管”三步,熟练团队通常1~2个工作日就能完成硬件安装。但如果是旧机筒改造,或者机筒没有预留导热油夹套,安装难度和工期就会大幅增加。
双螺杆挤压造粒机
导热油电加热
系统安装周期多久?
双螺杆挤压造粒机
导热油电加热
系统的安装周期,没有固定天数,主要取决于你是“全新安装”还是“旧系统改造”,以及机筒夹套是否需要改造。
聚乙烯造粒机模头加热与聚丙烯造粒机模头加热有什么不同?
聚乙烯(PE)和聚丙烯(PP)造粒机的模头加热,核心区别在于工艺温度不同,这决定了设备选型、加热方式和日常操作都存在差异。两者虽然都是聚烯烃,但PP的熔点更高,加工窗口更窄,对温度控制的要求也更为苛刻。目前,
导热油电加热
系统凭借其卓越的控温精度,已成为这两种材料生产线的共同主流选择。
POE造粒机模头加热方式对比?
导热油电加热
器最适合
POE(聚烯烃弹性体)是典型的热敏性材料,模头作为成型的最后关口,其加热方式会直接影响产品质量。目前,主流的模头加热方式主要有三种:蒸汽加热、直插式电加热和
导热油电加热
。为了让对比更清晰,下面从几个核心维度来分析它们的差异:
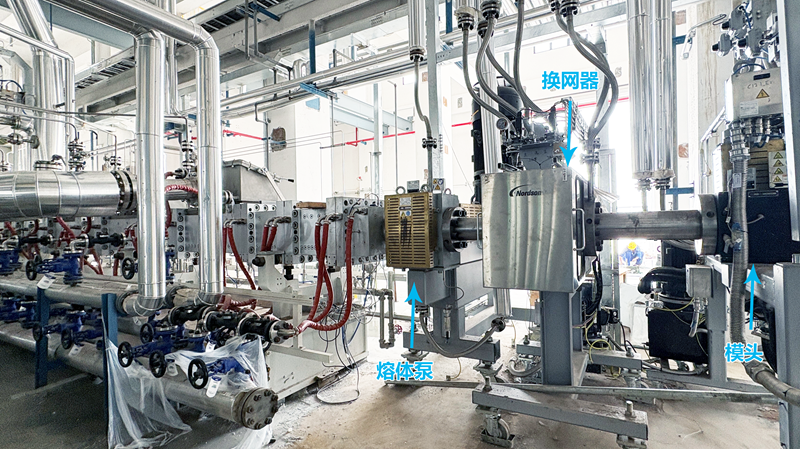
大型挤压造粒机模头如何实现高精度控温?
大型挤压造粒机模头要实现高精度控温,关键在于将传统的“点加热”方式,全面升级为以
导热油电加热
为核心的“面控温”系统。这套系统通过“导热油‘面加热’+PID/PLC智能控制+‘冷热一体’双向调节”的技术组合,能将模头温度稳定在±1℃,部分高端设备甚至可达±0.5℃。
聚丙烯挤压造粒机组熔体泵怎么加热?
聚丙烯(PP)挤压造粒机组熔体泵的加热,目前主流方案正从传统的电加热和蒸汽加热,全面转向以
导热油电加热
为核心的精准控温系统。这三种方式的性能差异显著,直接决定了熔体泵能否稳定工作。下面为大家介绍它们的区别:
聚丙烯造粒机机筒加热方式对比:电阻圈、蒸汽、导热油谁更适配PP?
聚丙烯(PP)造粒机机筒的加热方式直接决定了物料的塑化质量、产品外观和产线稳定性。目前,行业内主要有电加热、蒸汽加热和
导热油电加热
三种方式,三者的性能差异悬殊。
沥青罐
导热油电加热
炉用电量多少?
沥青罐
导热油电加热
炉的用电量,主要取决于设备功率、工作时间和运行状态。关键规则是:满功率加热1小时,耗电度数≈设备额定功率(千瓦,kW)。例如,一台30kW的设备满负荷运行1小时,耗电就是30度。知道这个换算关系后,具体用量就可以通过下面的公式来估算。
高精度制冷加热设备生产厂家
-80℃~400℃
制冷加热设备●
非标定制
产品中心
模温机
防爆导热油炉
电导热油炉
高低温一体机
工业冷水机
TCU温控系统
电加热产品
客户案例
化工制药行业
复合材料行业
机械设备配套
汽车内饰件
锂电池新能源
材料生产线
航天军工
工业测试
行业资讯
公司新闻
珞石动态
知识百科
关于我们
珞石简介
生产基地
视频中心
专利证书
资质认证
团队风采
联系我们
联系我们
在线留言
网站地图
联系电话:
19130633857
400-9933-028
公司地址
四川省成都市双流区牧鱼街118号
珞石机械(成都)有限公司 版权所有 备案号:
蜀ICP备2021003218号-26
电话咨询
400-9933-028
QQ咨询
571497377
微信咨询