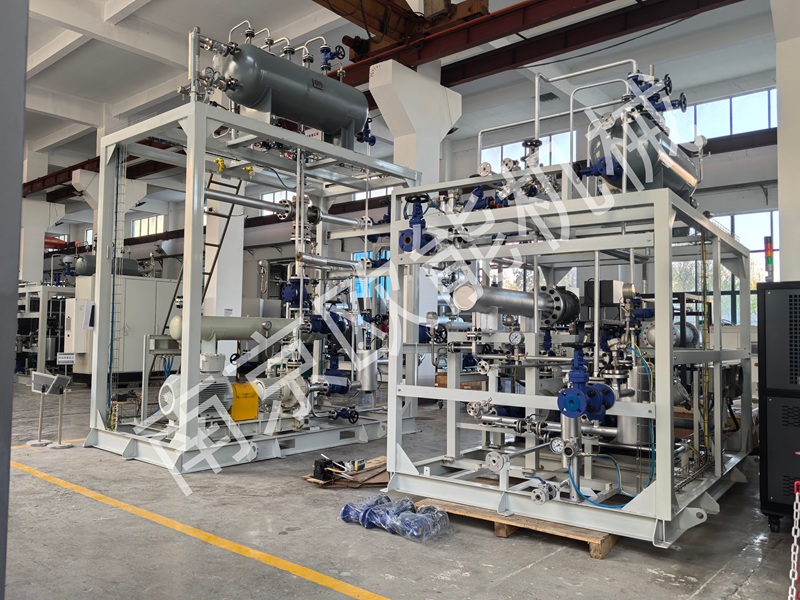
熔体泵依靠齿轮的微米级间隙建压,泵体温度哪怕只差2~3℃,PP、POE等熔体的黏度就会跳变,直接表现为背压锯齿状波动、颗粒大小不一,甚至齿侧结焦。因此,加热方式的选择,本质是在问:谁能在微米级的间隙里,把温度“锁”得足够死。
一、三种主流加热方式的核心参数对比
加热方式:电加热(电阻圈/棒)局部“点/线”接触加热,蒸汽夹套蒸汽冷凝放热,依赖管网,导热油循环电加热夹套内360°“面加热”;
泵体全域温差:电加热(电阻圈/棒)8~15℃,近圈200℃/背圈185℃,蒸汽夹套受汽液两相压力波动影响,温度“抽风”,导热油循环电加热≤±1℃;
控温时间波动:电加热(电阻圈/棒)通断式,±3~5℃,蒸汽夹套极不稳定,依赖外网,导热油循环电加热PID闭环,±1℃级;
温度上限:电加热(电阻圈/棒)较高,取决于元件,蒸汽夹套约180℃,够不到PP改性/POE/PET窗口,导热油循环电加热210~300℃,按物料选级;
初期投资:电加热(电阻圈/棒)低(小型泵几百到几千元),蒸汽夹套中(需蒸汽管网),导热油循环电加热较高,约为电阻圈的3~5倍。
二、导热油电加热凭什么更适合?
对比之下,导热油的优势并非“温度更高”或“热得更快”,而是它从物理机制上回应了熔体泵最核心的两个诉求。
①用“面加热”把微米级间隙的温度“铺平”。电加热的热量呈“点状”或“线状”辐射,即便泵体是优质合金钢,靠近加热圈的区域也难免过热,远端则偏冷。而导热油在泵体螺旋夹套内360°强制循环,热媒流体以高比热容和大流量均匀贴壁换热,整台泵壳体同步受热,全域温差被压到±1℃以内。这直接意味着熔体黏度在齿轮的每一个啮合点上保持一致,建压和计量才能稳定。

②用“冷热一体”主动撤走剪切热,这是电加热物理上做不到的。双螺杆提速时,大量剪切热随熔体涌向熔体泵。电加热只能加热、无法冷却,面对这部分持续涌入的热量,它只会继续“踩油门”补热,导致近壁温度在提转速时迅速冲高,热敏物料在齿侧快速碳化结焦。导热油系统内置板式换热器与三通阀,检测到超温时自动切换冷却,在加热与冷却之间动态平衡,把剪切热“撤走”而不是“叠加”上去。对于24小时连续运行、高转速的大型造粒线,这一能力直接决定了齿侧是否结焦、背压是否平稳。
③独立TCU杜绝“抢热量”。熔体泵的热负荷与机筒、模头、换网器完全不同。共用热源时,主机提转速或相邻段负荷变化,必然出现“泵被拖温”的干扰。为熔体泵单配一台独立温控单元(大型泵约24~48kW级),各设设定值、互不干扰,泵腔温度才能真正独立锁定。
④系统寿命与长期经济性。电加热圈是消耗品,年更换4~8次,每次停机2~4小时的隐性成本必须计入。导热油系统主件设计寿命8~12年,虽然初期投资是电阻圈的3~5倍,但在连续线上,仅靠减少焦粒废品和背压波动带来的收益,回本周期通常在6~14个月。
电加热和蒸汽加热并非“不好”,只是它们的适用边界在小型间歇造粒、通用PE/PP低填充试制线,或者已有现成蒸汽管网的老旧装置。一旦产线进入65以上双螺杆、连续化运行、加工改性PP/POE/工程塑料的场景,熔体泵对温度均匀性和动态热平衡的要求,就已经超出了“点加热”和“蒸汽夹套”的物理能力边界。导热油电加热用“面加热消灭温差、冷热一体驯服剪切热、独立TCU杜绝干扰”的组合,成为这类产线上让熔体泵真正“锁住”背压的及格线配置。
内容由AI生成,请仔细甄别