从电加热圈改为导热油电加热,出发点从来不是追求“升温更快”,而是解决PE造粒中温度不均和控温不稳这两个更根本的问题。
一、为什么“表观”升温会变慢?
这是由两种方式的传热路径决定的。
电加热圈的热量直接从元件接触模头本体,传热路径最短,因此仪表温度上升得非常快。有案例显示,特定加热管3分钟就能将模头升至175℃。但这种“快”是局部的,代价是模头不同区域温差可达20~40℃,是“一头热一头冷”的快。
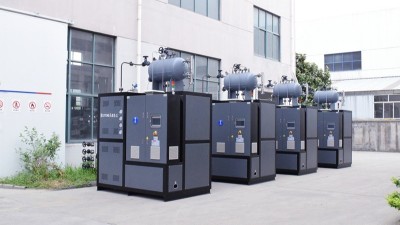
导热油电加热则多了一个中间环节:热量需要先传给导热油,再由循环泵将热油送入模头夹套。传热路径变长了,所以冷态启动时,仪表显示的温度爬升会相对平缓。整体升温到设定值可能需要50~80分钟,而电加热棒可能30~45分钟就显示到温了。

二、关键区别:“仪表到温”不等于“真正热透”
这里有一个容易被忽略的工程区别。模头是厚重的金属体,仪表探头测到的往往只是表面或某个点的温度。
电加热棒虽然30~45分钟就显示“到温”,但模头内部还存在严重的热滞后,往往还需要40~60分钟的恒温,热量才能慢慢渗透到中心,实现真正的热平衡。
导热油系统在这一点上逻辑不同。由于导热油是在夹套内循环,对模头进行“表里同步”的加热,虽然仪表到温需要50~80分钟,但此时模头内外温度已经比较接近。达到设定温度后,仅需20~30分钟的短时恒温,就能实现全域热平衡。
所以,如果看的是“从开机到可以稳定投料生产”的有效时间,导热油系统并不一定比电加热慢,有时反而因为省去了漫长的“内部热透”等待而更具确定性。
三、为什么接受这个“慢”是值得的?
因为PE造粒线的核心诉求是品质的确定性,而非开机快几分钟。
电加热的“快”伴随着难以回避的代价:模头20~40℃的温差会导致PE局部过热降解,产生发黄、黑点;通断式控制带来的±5~10℃温度波动,会让熔体黏度不稳,造成颗粒大小不均、断条。而导热油系统能把模头全域温差压在±1℃,并具备“冷热一体”能力,主动平衡剪切热,防止温度在连续生产中失控。用初始升温的几分钟,换取整个生产周期内温度的高度均匀和稳定,对于追求连续、高品质运行的PE造粒线而言,是一项合理的工程取舍。
需要留意的是,如果导热油系统改造后升温速度远低于预期,通常不是导热油方式本身的问题,而是系统配置或状态存在短板,常见原因包括:加热功率选型偏小,无法匹配模头的金属热质量;循环泵流量或扬程不足,热量送不到远端;管路存在气堵或过滤器堵塞;以及导热油老化结焦或保温层破损,导致传热效率下降或热量持续散失。这些才是需要排查和优化的方向。
内容由AI生成,请仔细甄别